-
乾式拋光速度快/不需清洗
-
噴流拋光均勻無手拋光痕
-
零件拋光自動化
-
3D鏡面拋光尺寸化小
-
最佳拋光Ra0.02um生性提升
-
表面性能處理提升
微粒子尺寸對材料去除率的影響機理主要包括以下幾個方面:
-
微粒子尺寸影響磨削或去除效率。較大的微粒子由於接觸面積較大,能產生較強的磨削作用,從而提高材料的去除率,但同時可能會導致表面損傷增加。反之,較小的微粒子去除率較低,但能達到更細緻的表面,適合精密拋光。
-
微粒子尺寸與工件表面結構及材料特性交互影響去除率。材料的微觀結構和晶粒大小對去除率有顯著影響。當微粒子尺寸接近或小於材料晶粒尺寸時,拋光效果更均勻,材料去除更有效,且損傷減少。
-
微粒子尺寸影響拋光機制。較大的微粒易引起塑性變形及機械磨削,而較小微粒則更多透過脆性破壞和微裂紋抑制來實現材料去除。
-
在超微粒尺寸範圍時,存在尺寸效應,例如最小切屑厚度影響,當微粒尺寸小於某一臨界尺寸,去除材料的效率顯著變化。
總結來說,微粒子尺寸大小直接決定了去除時的接觸壓力分布、磨削方式及材料反應,從而影響材料的去除率和表面品質。
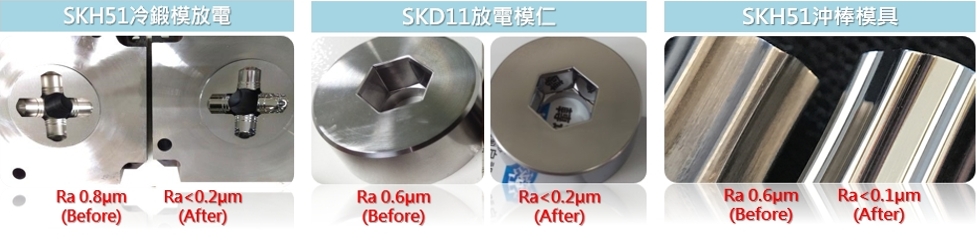
◆ 精密模具窄溝拋光(雷射顯微鏡 400 倍)
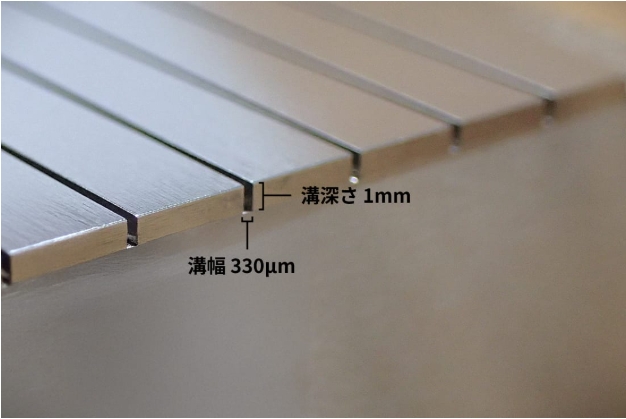
▲ 材質:SKD11
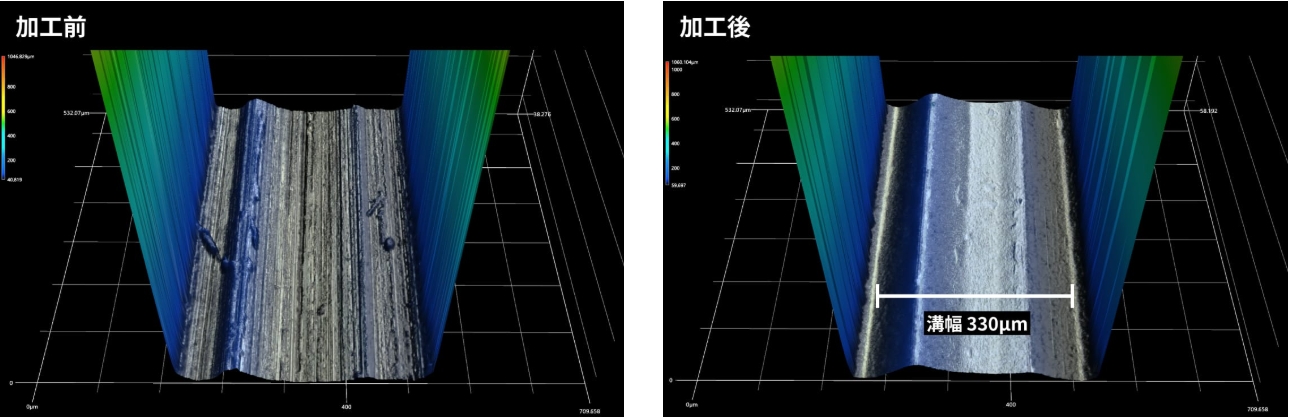
▲ 顯示溝槽加工前後表面差異效果
在不破壞形狀的情況下:
-
平滑化溝槽底部
-
改善成型性
-
提升離型性
-
維持透明件品質
◆ 未鍍膜硬質合金鑽頭
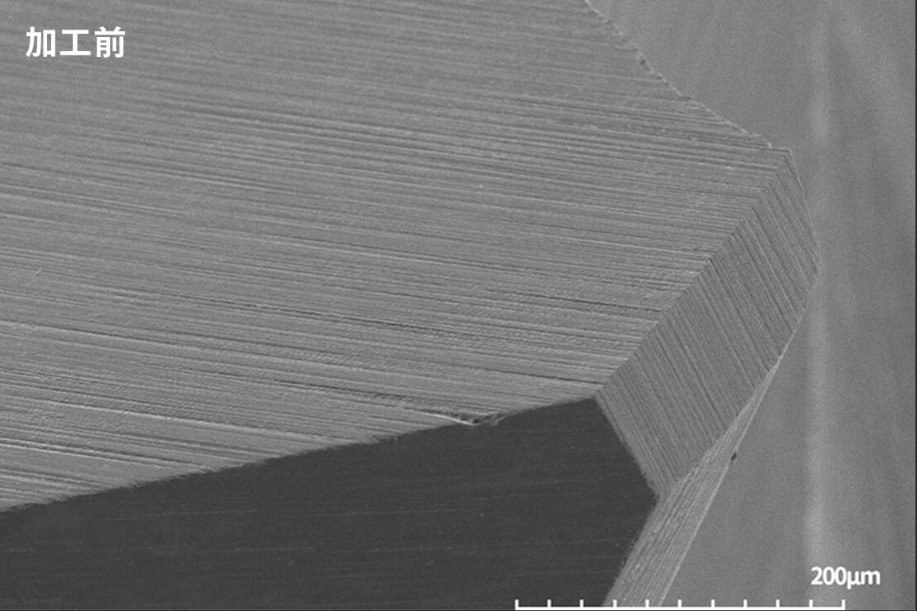
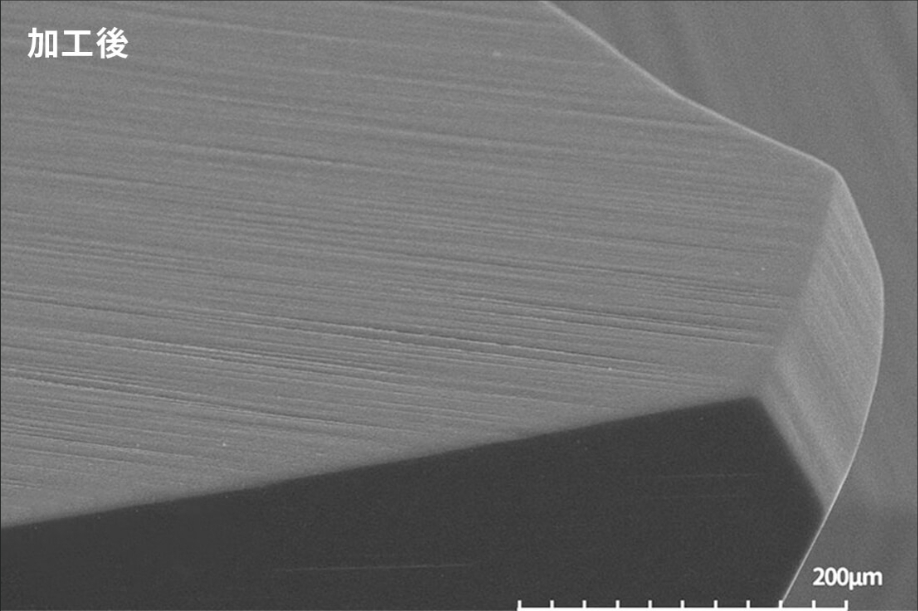
效果
適合工具拋光的原因
◆ 銑刀加工後表面粗度改善-工件(鋁材)的加工表面(雷射顯微鏡,400倍放大)
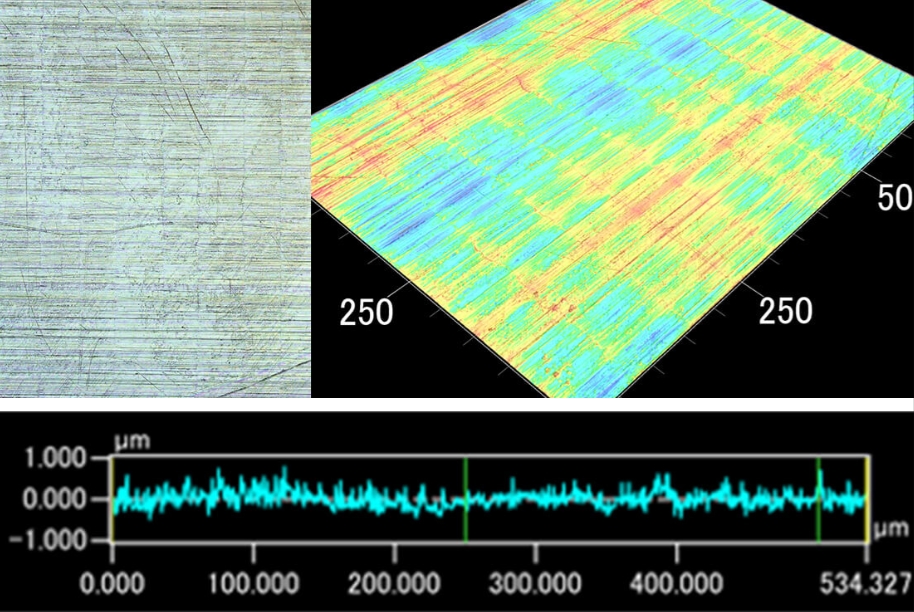
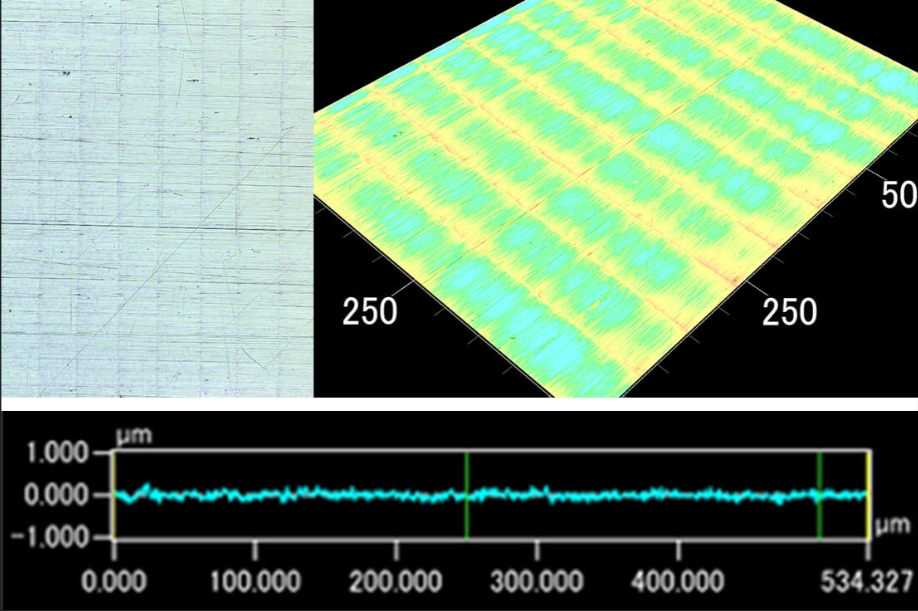
▲使用標準立銑刀加工表面 (粗糙值 Ra: 0.11–0.16 μm) ▲使用立銑刀進行噴射拋光後的加工表面(粗糙值 Ra: 0.06–0.08 μm)
效果:
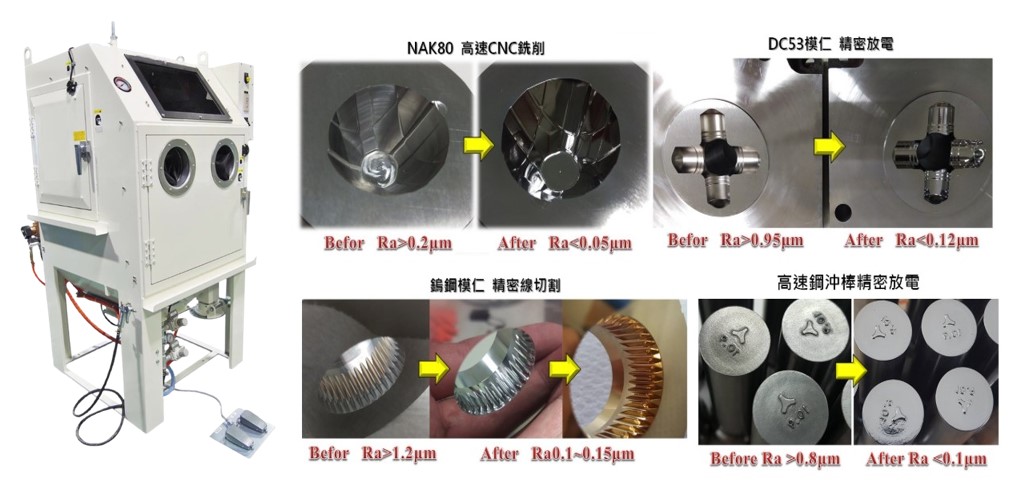
拋射拋光加工後進行端銑可使工件表面粗糙度降低 40-50%。
◆ 超硬材料細溝拋光
硬質合金精細溝槽拋光
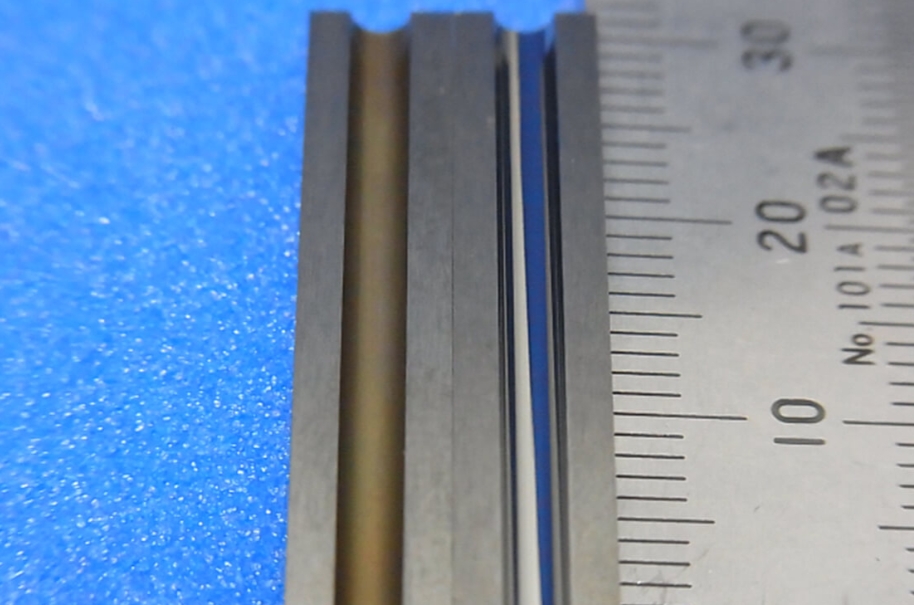 ▲
左:加工前 右:加工後
硬質合金 拋光電火花加工半球形區域
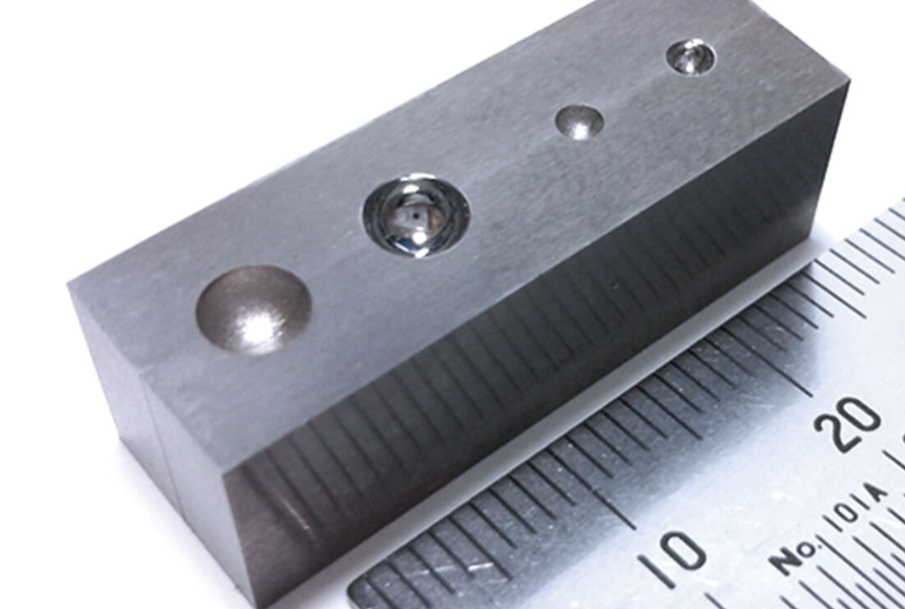 ▲由左至右:處理前→ 處理後→ 處理前→ 處理後
◆ 用於氧化鋁、SiC等陶瓷材料的複合噴砂科技
該工藝結合了奈米噴砂技術和光刻圖案化技術,可將精密切割應用於精度要求極高的產品壓印和鑽孔。使用噴射拋光進行拋光可使陶瓷表面光滑,邊緣和凸起處圓潤,並且對於藍寶石和石英,還能提高其透明度(可視化效果)。
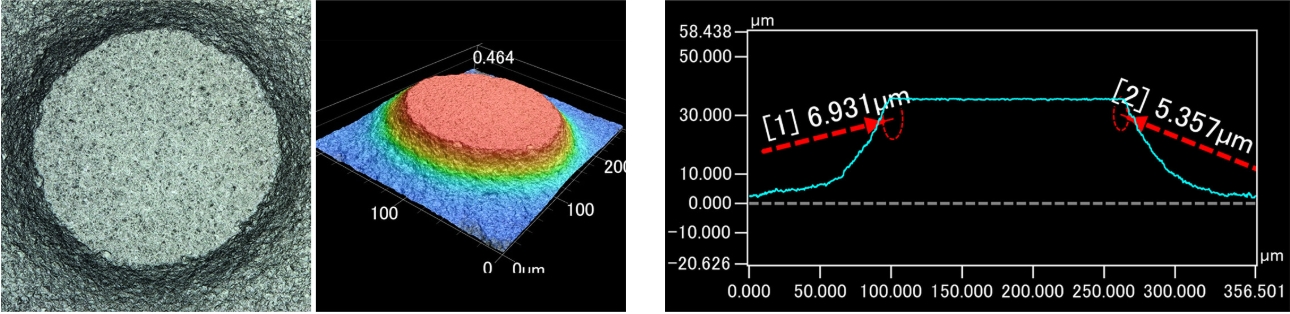
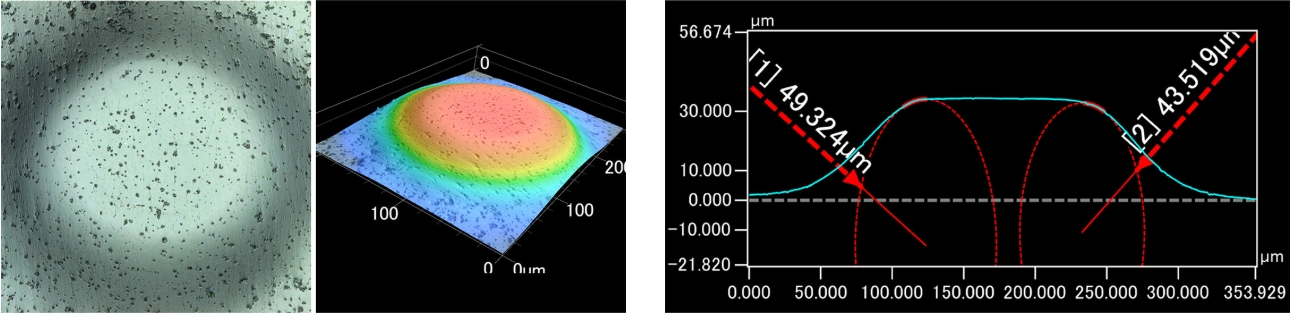
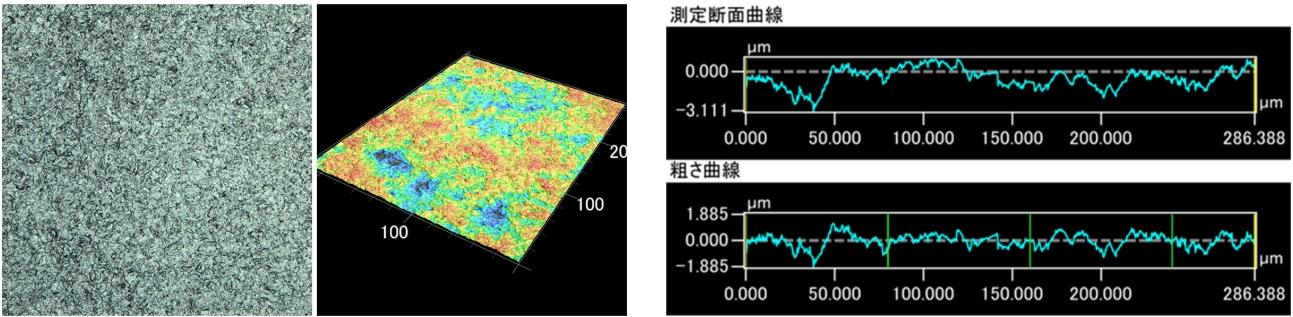
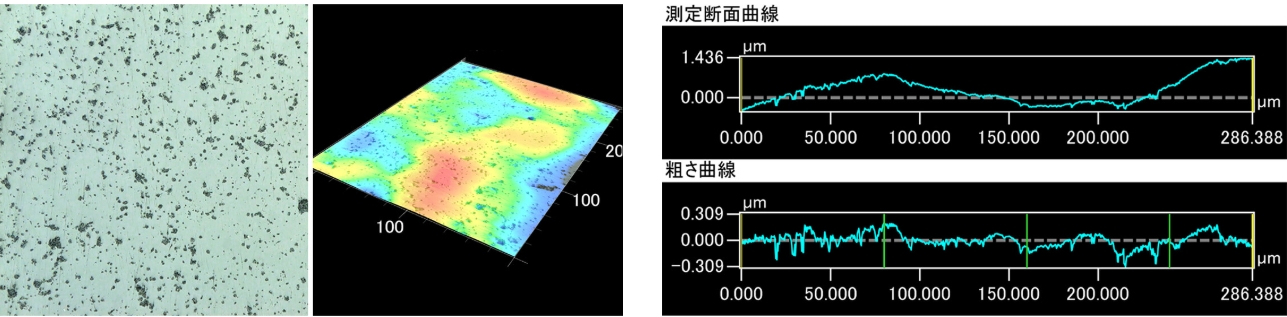
◆ SiC 上的壓花(銷釘)範例、凸起的圓化以及底面的拋光
▲切割噴砂壓花後的表面:凸起區域
▲R 測量值 [1] 6.931 µm / [2] 5.357 µm
▲經過拋光進一步加工後:在凸面部分增加圓角
▲R 測量值 [1] 49.324 µm [2] 43.519 µm
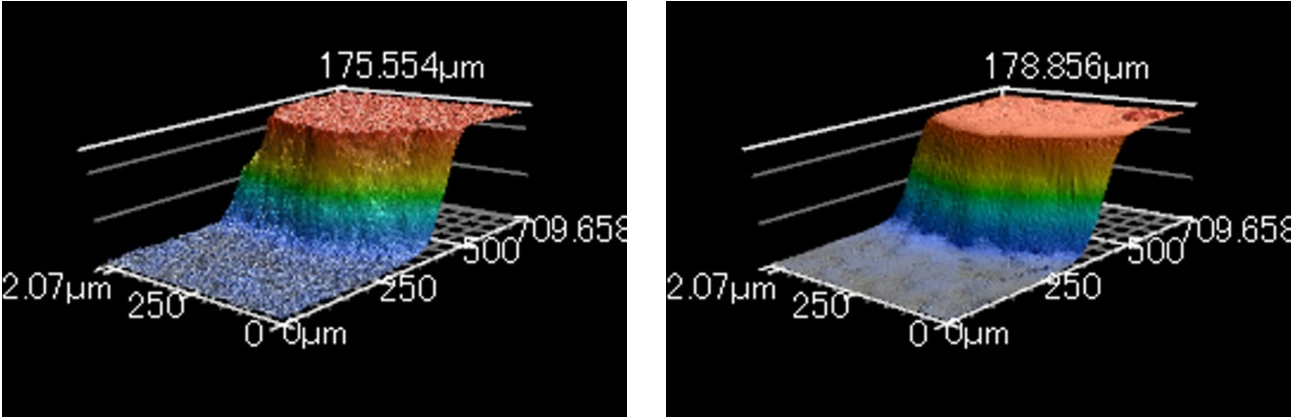
▲切割噴砂形成的壓花表面:底部
▲線粗糙度測量結果:[Ra] 0.324 μm [Ry] 2.035 μm
▲拋光凸面:拋光底面後
▲線粗糙度測量結果:[Ra] 0.072 μm [Ry] 0.446 μm
◆ 藍寶石
複合噴砂技術的加工效果
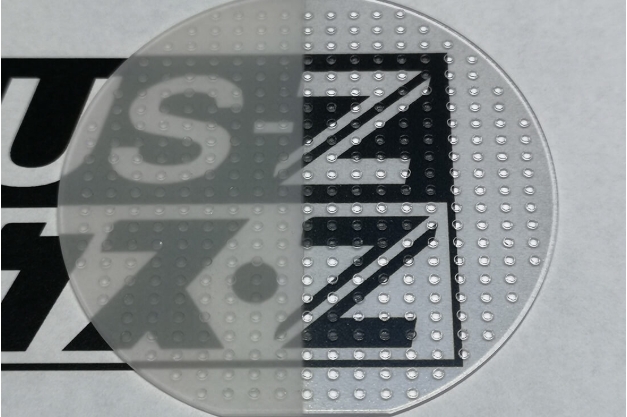 效果
-
高精度圖案加工
-
凸部 R 化
-
底面平滑化
-
表面透明化
-
粗度改善
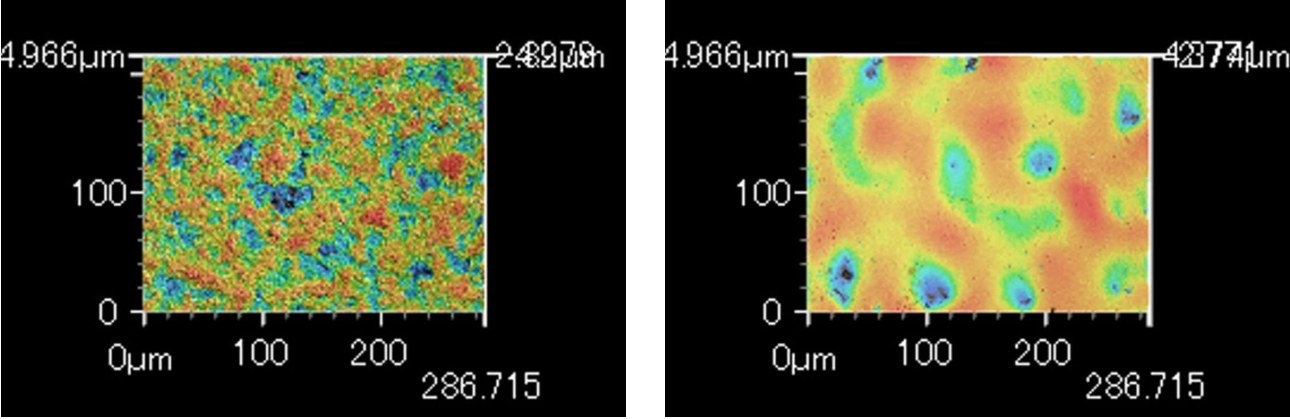
▲圖案切割後底表面粗糙度 Ra 為 0.37μm
▲經過噴射拋光進一步加工後,底面粗糙度 Ra 為 0.04 μm